


Kad iepirkuma komandas pieprasa piedāvājumu parlāzera marķēšanas mašīnas, pirmie divi jautājumi parasti ir: "30 W, 50 W vai 100 W?" un "Vai MOPA vienmēr ir labāka nekā Q{3}}pārslēgts?" Neviens jautājums pats par sevi neizšķir pareizo mašīnu.

Galīgais marķēšanas rezultāts ir atkarīgs no materiāla un virsmas stāvokļa, mērķa efekta, impulsa raksturlielumiem, vietas izmēra un lauka lēcas, daļas ģeometrijas, stiprinājuma un pilna ražošanas cikla. TRUMPF norādījumi par lāzera marķēšanu arī uzsver, ka materiāla izmaiņas ir cieši saistītas ar viļņa garumu, impulsa ilgumu un staru iedarbības apstākļiem.
Ātrās līdzņemšanas
- Parasta teksta, logotipu, sērijas numuru, sekla gravējuma un vispārējas izsekojamības zīmēm uz tādiem parastajiem metāliem kā tērauds, nerūsējošais tērauds, alumīnijs, varš un misiņš, Q{0}}pārslēgtā šķiedra parasti ir tiešāks un ekonomiskāks sākumpunkts.
- Dziļi melnām zīmēm uz anodēta alumīnija, kontrolētām krāsu atzīmēm uz nerūsējošā tērauda, smalku pelēktoņu efektiem uz karstumjutīgiem materiāliem vai lietojumiem, kam nepieciešams plašāks parametru logs, vispirms ir jānovērtē MOPA.
- Dziļu gravēšanu, ātrāku cikla laiku vai lielāku marķēšanas laukumu nevar atrisināt, vienkārši pievienojot vatus; tie ir atkarīgi arī no viena-impulsa enerģijas, maksimālās jaudas, vietas lieluma, lauka objektīva, lūku atstatuma, skenēšanas stratēģijas un daļu apstrādes.
- Jebkurš solījums par melnumu, krāsu, dziļumu, QR kategoriju, nodilumizturību vai cikla laiku ir jāapstiprina reālajam materiālam, reālai virsmas apdarei un faktiskajai grafikai.
6 jautājumi, uz kuriem jāatbild pirms izvēles
1. Kāds ir precīzs materiāls, ne tikai "metāls"?
Nerūsējošais tērauds, oglekļa tērauds, alumīnija sakausējums, anodēts alumīnijs, varš, misiņš, titāna sakausējums un pārklāti metāli atšķiras ar absorbciju, siltumvadītspēju un virsmas reakciju.
Pat "alumīnijā" neapstrādāts alumīnijs, alumīnijs ar smilšu strūklu, anodēts alumīnijs un krāsots alumīnijs var izmantot ļoti dažādus procesa ceļus. Iesniedzot tikai materiāla nosaukumu, piegādātājam ir grūti paredzēt gala rezultātu.
2. Kāds ir pašreizējais virsmas stāvoklis?
Norādiet, vai virsma ir oksidēta, apstrādāta ar smilšu strūklu, matēta, pārklāta, krāsota, anodēta, termiski{0}}apstrādāta, pulēta vai eļļaina.
Daudzas marķēšanas kļūmes nav saistītas ar nepietiekamu jaudu, bet gan no programmēšanai izmantotās parauga virsmas un ražošanas virsmas neatbilstības, tāpēc noteiktos parametrus nevar droši reproducēt.
3. Kāds efekts jums patiesībā ir vajadzīgs?
"To var atzīmēt" nav tas pats, kas "tas atbilst pieņemšanas standartam". Pirms pērkat, noskaidrojiet vismaz:
- Gaišas vai baltas zīmes
- Dziļi melns, augstas{0}}kontrastzīmes
- Krāsainas zīmes uz nerūsējošā tērauda
- Sekla vai dziļa gravēšana
- Krāsas, pārklājuma vai oksīda slāņa noņemšana
- QR kodi, Data Matrix kodi, sērijas numuri vai logotipi
- Vai ir pieļaujama plakana vai padziļināta atzīme
- Neatkarīgi no tā, vai daļai ir jāiztur berzes, spirta tīrīšana, sāls izsmidzināšana vai paaugstināta temperatūra
4. Kāds ir marķēšanas laukums un mazākā detaļa?
Norādiet daļas izmērus, faktisko marķēšanas laukumu, minimālo rakstzīmju augstumu, minimālo līnijas platumu un QR/datu matricas šūnas izmēru.
Lielāks lauka objektīvs palīdz aptvert vairāk laukuma vienā iestatījumā, taču var palielināties arī vietas izmērs. KEYENCE metāla marķējuma izvēles norādījumi arī brīdina, ka lielāks marķējuma lauks var ietekmēt vietas izmēru un precīzas funkcijas veiktspēju; lauka objektīvs ir jāizvēlas, pamatojoties uz mazāko elementu vai koda šūnas izmēru.
5. Vai daļa ir plakana, cilindriska vai nelīdzena?
Plakanās daļās var izmantot standarta darbagaldu. Cilindriskām daļām var būt nepieciešama rotācijas ass. Mazām detaļām partijās var būt nepieciešami īpaši stiprinājumi vai redzamības pozicionēšana. Būtiskas augstuma izmaiņas var prasīt trīs-asu dinamisko fokusu vai kustības posmu.
Tās ir mehāniskas un funkcionālas problēmas, un tās nevajadzētu sajaukt ar izvēli starp Q-switched un MOPA lāzertehnoloģiju.
6. Kāds ir reālais cikla-laika mērķis?
Neprasiet tikai "galvo skenēšanas ātrumu".
Pilns cikls ietver iekraušanu, pozicionēšanu, fokusēšanu vai augstuma kompensāciju, marķēšanu, koda pārbaudi vai redzes pārbaudi, izkraušanu un izņēmumu apstrādi. Skenēšanas ātruma palielināšana vien ne vienmēr saīsina kopējo detaļu ciklu. Ja caurlaidspēja ir jūsu vājā vieta, mūsulāzera marķēšanas ātruma optimizācijarokasgrāmata izskaidro skenēšanas un aizpildīšanas parametrus, kas kontrolē reālo cikla laiku.
J{0}}Switched vs MOPA Fiber Laser: kāda ir patiesā atšķirība?
MOPA ir impulsu arhitektūra šķiedru lāzera tehnoloģijā, nevis cita viļņa garuma kategorija. Parastie rūpniecisko šķiedru marķēšanas avoti darbojas tuvu 1064 nm atkarībā no konkrētā modeļa.
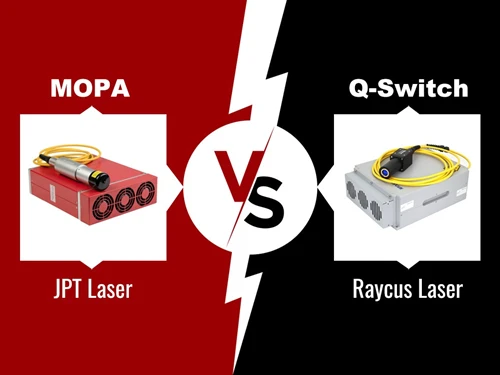
Q-pārslēgtie šķiedru lāzeri parasti ir nobrieduši, plaši izmantoti un piedāvā viena-impulsa enerģiju un maksimālo jaudu, kas piemērota lielai daļai parasto metāla marķēšanas un gravēšanas darbu. Raycus publiskajos Q-komutēto impulsu šķiedru produktu aprakstos ir arī uzsvērta augsta maksimālā jauda un salīdzinoši augsta viena impulsa enerģija.
MOPA galvenā priekšrocība nav "lielāka jauda", bet gan plašāka un neatkarīgāka impulsa platuma un frekvences regulēšana. JPT MOPA produkta dokumentācijā teikts, ka tā impulsa platumu un frekvenci var regulēt elastīgāk un neatkarīgi, atbalstot precīzu marķēšanu, krāsu apstrādi un precīzu gravēšanu. Ja impulsa platums un frekvence ir iestatīti nepareizi, tas pats materiāls var iznākt ar nekonsekventu dziļumu un kontrastu - mūsunevienmērīga lāzera marķēšanas dziļuma problēmu novēršanaceļvedī ir aprakstīti ar parametru{0}}saistītie cēloņi secībā.
|
Salīdzinājuma vienums |
Q{0}}Switched Fiber |
MOPA šķiedra |
|
Galvenā priekšrocība |
Nobriedis un tiešs; labi piemērots liela apjoma rutīnas metāla marķēšanai un gravēšanai |
Plašāks parametru logs; vieglāk kontrolēt impulsa platumu, frekvenci un siltuma ievadi |
|
Tipiski pielietojumi |
Teksts, logotipi, sērijas numuri, sekla gravēšana, vispārīga gravēšana, pārklājuma noņemšana |
Dziļi melns uz anodēta alumīnija, krāsa uz nerūsējošā tērauda, smalki pelēktoņi, daži karstumjūtīgi materiāli{0} |
|
Iepirkuma fokuss |
Viena-impulsa enerģija, staru kūļa kvalitāte, stabilitāte, jauda un izmaksas |
Impulsu-platuma diapazons, frekvenču diapazons, parametru neatkarība, procesa datu bāze un regulēšanas iespēja |
|
Galvenais risks |
Lāzera avota, galvo, lauka objektīva vai pilnīgas{0}}mašīnskaņošanas upurēšana, lai iegūtu zemāku cenu |
Piemaksa par "augstas-specifikācijas" konfigurāciju bez skaidras efekta prasības |
Inženiertehniskā piezīme:Iepriekšējā tabulā ir apkopota tipiskā nozares prakse. Galīgā piemērotība ir jāapstiprina, pārbaudot paraugus uz jūsu faktiskā materiāla un virsmas.
Kad parasti pietiek ar Q{0}}pārslēgšanu?
- Parasts teksts, logotipi un sērijas numuri uz tērauda un nerūsējošā tērauda
- Regulāras pēdas uz alumīnija, vara un misiņa
- Sekla gravēšana uz aparatūras, instrumentiem, gultņiem, datu plāksnītēm un mehāniskām daļām
- Izsekojamības kodi, kur krāsa vai ārkārtējs melnums nav stingri pieprasīts
- Standarta darbstacijas, kur galvenie mērķi ir stabilitāte, ekonomija un viegla apkope
"Pietiekami" šeit joprojām ir atkarīgs no izlases pārbaudes. Dažādi sakausējumi, virsmas raupjums un termiskās -apstrādes stāvokļi var ievērojami mainīt melnumu, malu kvalitāti un gravēšanas efektivitāti.
Kad vispirms ir jānovērtē MOPA?
A MOPA krāsu lāzera marķēšanas iekārtair pareizais sākumpunkts, kad lietojumprogrammai nepieciešama neatkarīga impulsa platuma un frekvences kontrole, lai pārvaldītu siltuma ievadi un virsmas reakciju.
- Anodētam alumīnijam ir nepieciešams dziļi melns vai smalkāks pelēktoņu tonis
- Nerūsējošajam tēraudam vai titānam ir nepieciešama kontrolēta krāsa vai rūdīšanas toņi
- Dažām plastmasām ir nepieciešams augsts kontrasts ar minimālu deformāciju, putošanu vai pārogļošanos
- Plānām loksnēm, precīzai elektronikai vai smalkai grafikai ir nepieciešams šaurāks procesa logs
- Vienai mašīnai ir jāaptver vairāki materiāli, un parametru diapazons ir jāpaplašina
Trotec uzskaitītie MOPA tipiskie pielietojumi ietver arī augsta-kontrasta plastmasas marķējumu, melnu marķējumu uz anodēta alumīnija un krāsu marķējumu uz tērauda. Pelēktoņu un fotoattēlu-stila efektiem, jo īpaši -, kur lāzeram ir jāatveido tonis punkts pa punktam -, mūsufotoattēlu marķēšanas rokasgrāmataattiecas uz DPI, pelēktoņu režīmiem un materiāla{0}}specifiskajiem parametriem.
MOPA pievieno regulējamu telpu; tas automātiski negarantē dziļu melnu, krāsu, nulles krāsu variāciju vai lielāku ātrumu. Materiālu partija, virsmas stāvoklis, parametru kopa, atstatums starp lūkām un fokusa pozīcija joprojām nosaka gala rezultātu.
Materiāls-pēc-Materiālu izvēles norādījumiem
Nerūsējošais tērauds
Tekstam, logotipiem, seklam gravējumam vai parastajām melnām zīmēm, anerūsējošā tērauda lāzera marķēšanas mašīnaar Q-switched fiber parasti ir pirmā iespēja pārbaudīt.
Ja prasība ir nerūsējošā tērauda krāsas marķējums, minimāla rievu veidošanās vai oksīda slāņa un siltuma ievades precīzāka kontrole, vispirms ir jāpārbauda MOPA. TRUMPF skaidrojumā par atkausēšanas zīmēm atzīmēts, ka krāsa nāk no virsmas oksīda plēves, un tās izskats ir atkarīgs no sildīšanas temperatūras un procesa parametriem.
Alumīnijs un anodēts alumīnijs
Neapstrādāts alumīnijs ir ļoti atstarojošs un siltumvadošs, tāpēc procesa logs ir jutīgāks. Parastām zīmēm, sekla gravēšanai vai virsmas-slāņa noņemšanai Q-pārslēgtā šķiedra bieži vien var paveikt darbu.
Anodētam alumīnijam baltas vai gaišas zīmes var iegūt ar Q-pārslēgtu šķiedru. Ja nepieciešama dziļa melna krāsa, augsts kontrasts un smalkākas malas, MOPA parasti ir spēcīgākā izvēle.
Varš un misiņš
Vara augstā atstarošanas spēja un augstā siltumvadītspēja padara procesu grūtāku. Koncentrējieties uz maksimālo jaudu, impulsa raksturlielumiem, fokusa pozīciju un faktisko virsmas stāvokli, nevis tikai uz vidējo jaudu.
TRUMPF norādījumi par vara marķējumu arī uzsver, ka stabiliem rezultātiem ir nepieciešama piemērota maksimālā impulsa jauda un mainīgs impulsa ilgums.
Titāna sakausējums
Titāna sakausējums var radīt parastās zīmes, atkausēšanas krāsas vai krāsainus efektus, bet krāsas stabilitāti spēcīgi ietekmē sakausējuma pakāpe, virsmas apstrāde, tīrība un parametri.
Ja krāsa ir pieņemšanas kritērijs, palaidiet parametru matricu tai pašai materiāla partijai un definējiet pieļaujamo krāsu pielaidi. Neveiciet pasūtījumu, pamatojoties tikai uz viena piegādātāja parauga fotoattēlu.
Pārklāti, krāsoti un oksidēti metāli
Šie uzdevumi bieži ir saistīti ar virsmas slāņa noņemšanu, nevis pamatnes maiņu.
Pirms pirkšanas pārbaudiet: vai ir jānoņem tikai pārklājums vai ir pieļaujami substrāta bojājumi; vai ir atļautas dzeltētas vai izkusušas malas; vai ir nepieciešama dūmu nosūkšana; un vai pārklājuma biezums un partijas konsistence ir stabili.
Kā izvēlēties 20 W, 30 W, 50 W un 100 W
Lielāka jauda ne vienmēr ir labāka, taču pārāk maz jaudas var izraisīt lēnus ciklus, nepietiekamu dziļumu vai pārāk daudz atkārtotu skenēšanu.
20 W vai 30 W: parastie atzīmju sākumpunkti
Šie jaudas līmeņi ir piemēroti tekstam, logotipiem, sērijas numuriem, datu plāksnītēm, vispārīgiem QR kodiem un seklam gravējumam.
Ja darbs galvenokārt ir mazas{0}}līdz-vidēji plakanas metāla daļas ar mērenu tilpumu un nav nepieciešamas dziļas gravēšanas prasības, parasti vispirms ir vērts ņemt paraugus no 20 W vai 30 W.
Plašāku lāzera avotu un jaudas klašu salīdzinājumu skatiet mūsulāzera marķēšanas mašīnas pirkšanas rokasgrāmata.
50 W un vairāk: pasniegšanas dziļums, efektivitāte un procesa rezerve
Ja uzdevumi ir saistīti ar dziļāku gravēšanu, lielākiem laukumiem, lielāku cikla ātrumu vai ļoti atstarojošiem metāliem, lielāka jauda var nodrošināt lielāku procesa rezervi.
Tas, vai tas tiešām ir ātrāks, joprojām ir atkarīgs no viena-impulsa enerģijas, impulsa platuma, frekvences, atstatuma starp lūkām, skenēšanas ceļa, lauka objektīva un materiāla. Dažām smalkām atzīmēm faktiski ir nepieciešama mazāka jauda, mazāka vieta vai samazināta siltuma uzkrāšanās.
100 W nenozīmē "divreiz lielāks ātrums katrā darbā"
Lielākas jaudas{0}}iekārtas var radīt augstākas iegādes izmaksas, sarežģītāku parametru kontroli un stingrākas drošības un dūmu nosūkšanas{1}}prasības.
Ja galvenais uzdevums ir mazas rakstzīmes, seklas atzīmes un mazs{0}}ražošanas apjoms, akli palielināta jauda var izraisīt pārāk-specifikāciju. Pirms pirkšanas lūdziet piegādātājam salīdzināt dažādu jaudas līmeņu pilnu ciklu, izmantojot to pašu grafiku, to pašu laukumu un to pašu pieņemšanas standartu.
Konfigurācijas ārpus lāzera avota
Standartametāla lāzera marķēšanas mašīnakorpusi var izskatīties līdzīgi: sadalītās, darbvirsmas, korpusa, pārnēsājamās vai slēgtās vienībās bieži tiek izmantoti nozarē izplatīti rāmji un lokšņu -metāla konstrukcijas.
Līdzīgs izskats nenozīmē identiskus iekšējos elementus. Lāzera avots, galva, lauka objektīvs, vadības karte, dators, barošanas avots, pacelšanas kolonna, armatūra, drošības līdzekļi un programmatūras pakalpojumi var atšķirties.
1. Galvo skeneris
Neskatieties tikai uz reklamēto maksimālo skenēšanas ātrumu. Novērtējiet arī stabilitāti, atkārtotu pozicionēšanu, saskaņošanu ar kontroles karti un uzvedību faktiskos piepildīšanas un stūra apstākļos.
2. lauka objektīvs (F-teta objektīvs)
Lauka objektīvs nosaka kompromisu starp marķējuma diapazonu, darba attālumu un vietas izmēru{0}}. SCANLAB optiskā vadība arī norāda, ka fokusa attālums un objektīva veids ir jāoptimizē kopā ar viļņa garumu, jaudu, vietas izmēru, redzes lauku un darba attālumu.

Lielāks lauka objektīvs automātiski nav labāks. Mazas rakstzīmes, smalki QR kodi un dziļa gravēšana parasti dod lielāku labumu no mazākas vietas un atbilstoša darba attāluma.
3. Vadības karte un programmatūra
Apstipriniet atbalstu vektorgrafikai, bitkartēm, sērijas numuriem, datumiem, QR kodiem, datu bāzēm, PLC komunikācijai, svītrkodu skeneriem un līniju integrācijai.
Ne tikai jautājiet "vai tas var atzīmēt QR kodus?" Pajautājiet arī: kā tiek importēti dati, kā tiek pārtverti slikti dati, kā tiek pārbaudīta atzīme pēc atzīmēšanas un kā tiek veikta izsekojamība izņēmuma gadījumā.
4. Armatūra, rotācijas ass un redzes pozicionēšana
Ja detaļas pozīcija nav stabila, pat labākie lāzera parametri nevar garantēt, ka grafika nokļūst pareizajā vietā.
Sērijveida ražošanā armatūras pozicionēšana, rotācijas{0}}ass koncentriskums, redzes atpazīšana un automātiskā-fokuss bieži samazina atkritumu daudzumu un manuālo regulēšanu daudz efektīvāk nekā vienkārši jaudas pievienošana.
Cilindriskām vai sarežģītām{0}}līkņu daļām a3D šķiedru lāzera marķēšanas iekārtadinamiskā fokusēšana var būt nākamais solis pēc tam, kad standarta plakanā{0}}lauka iestatījums sasniegs fokusa vai klīrensa robežas.
5. Mašīnas struktūra un drošība
Sadalīts, galddators, korpuss, pārnēsājams un slēgts ir mehāniski formāti; lidojuma marķēšana, redzes pozicionēšana, rotācijas ass un automatizācija ir funkcionālas iespējas.
Korpuss automātiski neiekļauj iekārtu noteiktā lāzera drošības klasē. Pārbaudiet aizsarglogus, durvju bloķētājus, avārijas apturēšanas ierīces, atslēgas slēdžus, dūmu nosūkšanas atveres, darbības vidi un operatoru apmācību. OSHA norādījumi par augstākas-klases lāzeru instalācijām uzsver arī kontrolētās zonas un apmācītus operatorus.
5 izplatītas pirkšanas kļūdas
1. kļūda: "MOPA vienmēr ir labāka par Q{1}}pārslēgto"
Precīzāks apgalvojums ir šāds: MOPA piedāvā lielāku parametru brīvību, taču tā pievieno vērtību tikai tad, ja jūsu mērķa efektam šī brīvība patiešām ir vajadzīga.
2. kļūda: "Lielāka jauda vienmēr nozīmē lielāku ātrumu"
Liela jauda ir tikai viens nosacījums. Reālais ātrums ir atkarīgs arī no vietas lieluma, impulsa raksturlielumiem, lūku atstatuma, trajektorijas, marķēšanas zonas, dziļuma mērķa un detaļu apstrādes.
3. kļūda: “Lielāks marķējuma lauks ir daudzpusīgāks”
Plašāks lauks var upurēt vietas izmēru un detaļas. Patiesi daudzpusīgs risinājums ir izvēlēties pareizo lauka objektīvu galvenajam produktu klāstam un novērtēt, vai ir nepieciešamas papildu lēcas vai kustības stadija.
4. kļūda: "Tas pats skapis, tā pati mašīna"
Kopējie nozares skapji ir plaši izplatīti. Vērtēt mašīnu pēc izskata vien ir riskanti; salīdziniet pilnu MK, komponentu modeļus, paraugu rezultātus, rūpnīcas parametrus un pēc-pārdošanas robežas.
5. kļūda: "Lai pasūtītu, pietiek ar vienu labu fotoattēla paraugu"
Paraugs var būt izgatavots ar atšķirīgu materiālu, virsmu, grafiku un apstrādes laiku. Pircējiem ir jāpieprasa paraugi, kas izgatavoti saskaņā ar viņu pašu nosacījumiem, un jāreģistrē parametri, laiks un pieņemšanas kritēriji.
Kā veikt pareizu parauga pārbaudi
Pirms paraugu nosūtīšanas
- Īsts materiāls un sakausējums
- Faktiskā virsmas apdare
- Gatavie izmēri un marķējuma vieta
- Īsti teksta, logotipa vai QR koda faili
- Mērķa krāsas, dziļuma, kontrasta un virsmas prasības
- Viena{0}}daļēja cikla laiks un dienas apjoms
- Pēc-atzīmēšanas prasības, piemēram, berzēšana, tīrīšana ar spirtu, sāls aerosols vai augsta temperatūra
- Neatkarīgi no tā, vai ir nepieciešama redze, rotācijas ass, PLC vai datu izsekojamība
4 rezultāti, kas jāreģistrē no katra parauga testa
|
Ierakstīt vienumu |
Ko ierakstīt |
Iepirkuma izmantošana |
|
Izskats |
Krāsa, malu kvalitāte, dziļums, virsmas raupjums, QR koda lasāmība |
Novērtējiet, vai izskats un funkcionālās prasības ir izpildītas |
|
Parametri |
Jauda, ātrums, frekvence, impulsa platums, atstarpes starp lūkām, fokuss, piespēles |
Novērtējiet, vai rezultāts ir atkārtojams; izvairieties pieņemt tikai vienu paraugu |
|
Laiks |
Tīrs marķēšanas laiks pret pilnas iekraušanas/izkraušanas ciklu |
Novērtējiet reālās jaudas un automatizācijas vajadzības |
|
Pieņemšana |
Berzes, tīrīšanas, skenēšanas, izmēru vai kosmētikas standarti |
Veidojiet pamatu pasūtījumam un rūpnīcas pieņemšanai |
Inženiertehniskā piezīme:Augšējā tabulā ir -pārbaudes kontrolsaraksta paraugs. Pirms testēšanas pircējam un piegādātājam jāvienojas par faktiskajiem pieņemšanas kritērijiem.
Nepārbaudiet tikai "-vislabāk izskatīgo gabalu"
Salīdziniet vairākus parametru logus un novērojiet materiālu partijas variācijas, virsmas atšķirības un fokusa novirzes ietekmi.
QR kodi vai Data Matrix kodi arī ir jāpārbauda reālā apgaismojumā, leņķī un lasītāja apstākļos, nevis jāvērtē tikai pēc acs.
Ko lūgt pilnā piedāvājumā
Lūdziet piegādātāju uzskaitīt vismaz:
- Lāzera avota zīmols, sērija, jauda, impulsu{0}}platuma diapazons un frekvenču diapazons
- Galvo zīmols un modelis
- Lauka-objektīva diapazons, fokusa attālums un darba attālums
- Vadības karte un programmatūras versija
- Vai ir iekļauts dators un tā konfigurācija
- Neatkarīgi no tā, vai ir iekļauta pacelšanas kolonna, darbagalds, rotācijas ass, armatūra un redze
- Neatkarīgi no tā, vai ir iekļauts aizsargapvalks, bloķētāji, avārijas apturēšana un dūmu nosūkšanas pieslēgumi{0}}
- Paraugmateriāls, grafika, parametri, laiks un pieņemšanas rezultāti
- Uzstādīšana, apmācība, garantija un attālais{0}}atbalsts
- Iepakojums, piegāde, nodokļi un tas, vai ir iekļauti palīgmateriāli
Tikai ar šādu detalizācijas pakāpi jūs varat redzēt, no kurienes rodas cenu atšķirība, nevis salīdzināt kopējās cenas mašīnām ar dažādu konfigurāciju.
FAQ: 3 bieži uzdotie jautājumi
1. jautājums. Vai varu izmantot Q-pārslēgto šķiedru krāsu marķēšanai uz nerūsējošā tērauda?
Ar Q-pārslēgto šķiedru var parādīties daži krāsu vai atlaidināšanas efekti, taču krāsu diapazons, stabilitāte un atkārtojamība parasti ir ierobežotāka nekā ar MOPA. Ja krāsa ir galvenais pieņemšanas elements, vispirms pārbaudiet MOPA.
Q2: Vai MOPA ir nepieciešama anodētam alumīnijam?
Ne vienmēr. Gaišas vai baltas zīmes uz anodēta alumīnija bieži var radīt ar Q-pārslēgtu šķiedru. Dziļi melns, augsts kontrasts un smalkas malas parasti ir MOPA priekšrocības.
Q3: Vai man vajadzētu iegādāties lielāko jaudu, ko varu atļauties?
Nav obligāti. Saskaņojiet spēku ar faktisko uzdevumu. Liela jauda palīdz dziļai gravēšanai, lieliem laukumiem un atstarojošiem metāliem, taču tas var pārsniegt -specifikāciju mazām rakstzīmēm un seklajām atzīmēm, un tas rada augstākas drošības un dūmu{3}}apstrādes prasības.
Noslēgšana: definējiet efektu pirms avota izvēles
Nav universāla parametru kopas, kas atbilstu visiem metāla marķējumiem, un "nopirkt vislielāko jaudu" nav īsceļš. Uzticamā loģika ir šāda: vispirms apstipriniet materiālu un virsmu, pēc tam mērķa efektu un daļas ģeometriju un tikai pēc tam izlemiet par Q-pārslēgto vai MOPA avotu, jaudu, lauka objektīvu, rotācijas asi, armatūru, programmatūru un drošības konfigurāciju.
Ja jūs salīdzināt Q-switched un MOPA nerūsējošā tērauda, alumīnija, anodēta alumīnija, vara, misiņa vai titāna marķēšanas projektiem, nosūtiet mums materiālu, virsmas stāvokli, marķēšanas failus, izmērus, mērķa efektus un cikla-laika prasības. Mēs novērtēsim jūsu projekta tehnisko maršrutu un pilnu mašīnas konfigurāciju un apstiprināsim gala rezultātu, veicot reālu paraugu pārbaudi pirms aprīkojuma piedāvājuma pabeigšanas.